 EN

Gå inn i et hvilket som helst kobbersmelteverk og se på konsentratet som ankommer porten; oftere enn ikke eksisterer det konsentratet på grunn av flotasjon. Kobberflotasjon er en mineralbehandlingsmetode som skiller kobberholdige mineraler fra gråberg ved å utnytte forskjeller i overflatehydrofobitet. I stedet for å smelte et helt fjell med malm, produserer flotasjon et høyverdig konsentrat som inneholder 20–30 % kobber fra ROM-malm med så lite som 0,3–1 % kobber. Det er det viktigste oppgraderingstrinnet mellom gruven og smelteverket.
Prosessen er konseptuelt enkel: Malm males til pulver, blandes med vann og reagenser og luftes i flotasjonsceller. Kobberpartikler gjøres vannavstøtende av en samler, fester seg til luftbobler, stiger til overflaten og samles opp som skum. Gangen blir værende i massen og blir til avgang. Bak den enkle beskrivelsen ligger et komplekst system av kjemi, utstyrsvalg og prosesskontroll, og det er det denne artikkelen forklarer i praktiske termer.
Hvorfor flyting fungerer: Overflatekjemiprinsippet
Flotasjon handler ikke om tetthet eller partikkelstørrelse; det handler om overflatekjemi. De fleste kobbermineraler er naturlig hydrofile, noe som betyr at de blir fuktet av vann. De fleste gangmineraler, som kvarts og silikater, har også hydrofile overflater. For å skille dem, modifiserer flotasjonsprosessen kjemisk kobbermineraloverflaten slik at den blir hydrofob nok til å feste seg til luftbobler.
Denne modifikasjonen gjøres med samlere, typisk xantatmolekyler som natriumetylxantat eller kaliumamylxantat. Samlermolekylet har to funksjonelle ender: den ene enden adsorberer på kobbermineraloverflaten, og den andre stikker utover som en vannavvisende hydrokarbonkjede. Etter kondisjonering bærer kobbermineralpartikkelen et tynt ikke-polart belegg som lar en luftboble fortrenge vann fra overflaten og danne en stabil trefasekontakt. Boble-partikkelaggregatet stiger deretter gjennom massen og rapporterer til skumlaget på toppen av flotasjonscellen.
Tre krefter avgjør om en partikkel vil flyte: sannsynligheten for kollisjon mellom en partikkel og en boble, sannsynligheten for feste etter kollisjon, og sannsynligheten for løsrivelse mens den stiger. Kollisjon avhenger av turbulens, boblestørrelse og partikkelstørrelse. Festing avhenger av overflatehydrofobitet og induksjonstid. Frigjøring avhenger av boblestørrelse og turbulensintensitet. En godt utformet flotasjonskrets balanserer disse faktorene slik at kobbermineraler gjenvinnes raskt mens ganggang blir liggende i massen.
Dette er grunnen til at skum, som i utgangspunktet virker som en mindre detalj, faktisk er et kritisk kontrollpunkt. Skummet må være stabilt nok til å frakte partikler ut av cellen, men ikke så stabilt at ganggang blir fanget. Skumhøyde, luftstrøm og skummerdosering justeres kontinuerlig i sanntid for å opprettholde den riktige balansen. I et kobberflotasjonsanlegg ser operatører på skumfargen og teksturen for å vurdere om prosessen er sunn før laboratorieanalyser bekrefter det.
Kobbermalmtyper og deres flyteevne
Ikke all kobbermalm oppfører seg på samme måte i en flotasjonscelle. Malmtypen bestemmer reagensvalg, kretsdesign og forventet utvinning. De vanligste kobbermineralene faller inn i to kategorier: sulfidmineraler og oksidmineraler. Sulfidkobbermineraler er naturlig gode kandidater for flotasjon; oksidmineraler er mye vanskeligere å flyte og krever ofte sulfidisering før flotasjon.
Kopiritt (CuFeS 2 ) er det klart mest tallrike kobbermineralet og hovedmålet for kobberflotasjon over hele verden. Den reagerer raskt på xanthatsamlere og er relativt lett å presse ned fra pyritt med kalk. Kalkositt (Cu 2 S) er et sekundært anrikningsmineral som er enda lettere å flyte, men det bruker mer oppsamler på grunn av sin høye kobberkvalitet. Bornitt og covellitt reagerer også godt på konvensjonell flotasjon. Oksydmineraler som malakitt, azuritt og chrysocolla reagerer ikke på xanthater alene. De krever et sulfidiseringstrinn med natriumsulfid eller natriumhydrosulfid, som skaper en tynn sulfidfilm på mineraloverflaten, som tillater xantatadsorpsjon.
For en plantedesigner er skillet viktig lenge før produksjonen starter. Et kobbermalmlegeme med høy oksidfraksjon trenger et mye mer komplekst flytskjema enn en ren sulfidmalm, og flotasjonsutstyret må gi lengre kondisjoneringstider og annen luftingskontroll. Tabellen nedenfor oppsummerer vanlige kobbermineraler og deres flotasjonsrespons.
| Mineral | Formel | Cu innhold | Flotasjonsrespons |
|---|---|---|---|
| Kopiritt | CuFeS 2 | 34,6 % | Utmerket; enkel oppsamleradsorpsjon |
| Chalcocite | Cu 2 S | 79,8 % | Utmerket; høyt samlerforbruk |
| Bornite | Cu 5 FeS 4 | 63,3 % | Utmerket |
| Covellite | CuS | 66,5 % | Bra; krever nøye pH-kontroll |
| Malakitt | Cu 2 CO 3 (OH) 2 | 57,5 % | Dårlig; trenger sulfidisering |
| Cupritt | Cu 2 O | 88,8 % | Moderat; trenger sulfidisering |
| Chrysocolla | CuSiO 3 ·2H 2 O | ~36 % | Vanskelig; ofte behandlet ved utvasking |
Blandede malmer som inneholder både sulfid og oksidkobber er vanlige i forvitrede forekomster. En typisk strategi er å flyte sulfiddelen først, deretter sulfidisere og flyte oksiddelen i et separat flotasjonstrinn. Noen planter bruker en gravitasjons- eller gravitasjons-flotasjonshybridkrets for grove frigjorte oksidpartikler. I praksis er grensen mellom de to kretsene definert av en diagnostisk analyse av kobbergjenvinning i sulfidstadiet.
Det komplette flytskjemaet for kobberflotasjon: Fra ROM-malm til konsentrat
Et kobberflotasjonsanlegg er ikke bare en rad med flotasjonsceller; det er et nøye sekvensert system for størrelsesreduksjon, klassifisering, massepreparering, flotasjon og avvanning. Hvert stadium forbereder malmen for den neste, og en flaskehals på et hvilket som helst tidspunkt trekker umiddelbart ned utvinningen. Å forstå hele flytskjemaet er det første skrittet mot å velge riktig utstyr.
Knusing
Avløpsmalm fra gruven knuses i to eller tre trinn for å redusere malmklumpen til ca. 10–15 mm. Kjeveknusere og kjegleknusere er de vanlige valgene. Målet er å frigjøre kobbermineralet så tidlig som mulig med minimalt energiforbruk.
Sliping og klassifisering
Knust malm kommer inn i en kulemølle som opererer i lukket krets med en spiralklassifiserer. Klassifisereren returnerer overdimensjonerte partikler til møllen og sender fine produkter til flotasjon. For de fleste kobbersulfidmalmer er en maling på 60–75 % som passerer 200 mesh (74 μm) tilstrekkelig.
Conditioning
Klassifiseringsoverløpet går inn i en kondisjoneringstank hvor samlere, skummere og pH-modifikatorer tilsettes. Konditioneringstiden varierer fra 2 til 10 minutter avhengig av malmtype og reagensløselighet. Riktig kondisjonering bestemmer direkte effektiviteten av den påfølgende separasjonen.
Grovarbeiding
Kondisjonert masse strømmer inn i grovere flotasjonsceller hvor den første utvinningen av kobbermineraler skjer. Det grovere konsentratet går vanligvis til renere celler, mens det grovere avfallet kan gå til renseceller for ytterligere utvinning.
Rensing
Scavenger-celler er designet for å gjenvinne kobbermineraler som slapp unna det grovere stadiet. Kraftfôret deres kan oppgraderes i rensekretsen eller returneres til det grovere fôret. Scavenger tailings er vanligvis siste tailings.
Rengjøring
Grovere og rensende konsentrater flytes på nytt en, to eller tre ganger i renere celler for å avvise medført gangg og heve konsentratet til målkobberkvaliteten. Renere avgangsmasser resirkuleres for å danne en lukket krets.
Fortykning og filtrering
Det endelige konsentratet tyknes i et senterdrevet fortykningsmiddel, og filtreres deretter for å redusere fuktigheten til 8–12 % før transport til smelteverket. Overløpsvann fra fortykningsmiddel resirkuleres til anlegget.
Dette flytskjemaet er et generelt rammeverk, ikke en fast oppskrift. En porfyrkobbermalm med lavt leireinnhold trenger kanskje bare to rensetrinn. En malm med høyt innhold av svovelkis kan kreve kalkdepresjon og et flotasjonstrinn av svovelkis for nedstrøms svovelutvinning. Malm med betydelig oksid kobber trenger ekstra kondisjoneringstanker og en sulfidiseringsenhet. Flytskjemaet starter alltid med malmkarakterisering.
Å velge riktig flyte- og slipeutstyr er sentralt i utformingen av flytskjemaet. I en kobbersorteringsanleggprosjekt i Vietnam , kombinasjonen av en våtgitterkulemølle, en klassifiserer og en rad med mekaniske flotasjonsceller oppnådde den nødvendige konsentratkvaliteten samtidig som energiforbruket holdt seg innenfor prosjektbudsjettet. Det er den typen praktiske resultater som flytskjemadesign gir eller bryter.
Flotasjonsreagenser: Den kjemiske verktøykassen
Reagenser er det som gjør flotasjon mulig. De konsumeres kontinuerlig under drift, og deres dosering og kombinasjon har vanligvis større innvirkning på utvinningen enn noen annen faktor. Et kobberflotasjonsanlegg bruker fem grunnleggende typer reagenser, hver med en distinkt rolle.
Samlere er den viktigste klassen. Xanthater er fortsatt industristandarden for kobbersulfidflotasjon. Kortkjedede xanthater som natriumetylxantat og natriumisopropylxantat er selektive og egnet for finkornede malmer, mens langkjedede xantater som kaliumamylxantat gir sterkere oppsamlingskraft for grovere partikler og malmer av lavere kvalitet. Ditiofosfater og tionokarbamater blandes noen ganger med xanthater for å forbedre selektiviteten mot pyritt. Samlerdosering i en kobberkrets varierer vanligvis fra 20 til 100 gram per tonn malm, avhengig av malmkvalitet og mineralogi.
Skummer stabiliserer luftboblene i fruktkjøttet. MIBC er den mest brukte skummeren i kobberflotasjon, foretrukket for sin skumkvalitet og enkle kontroll. Furuolje og alifatiske alkoholskummere brukes også i planter som genererer et naturlig skum med stor bobleoverflate. Skummerdoseringen er liten, typisk 10 til 50 gram per tonn, men dens effekt på overløpsadferd er umiddelbar og synlig i løpet av sekunder etter en doseendring.
Modifikatorer kontrollerer massekjemien og overflateladningen til mineraler. Kalk er den mest økonomiske pH-regulatoren i kobberkretser, og holder massens pH i området 9,5–11,5 for å redusere pyritt og redusere risikoen for uønsket jerngjenvinning. Natriumkarbonat er foretrukket for noen oksidmalmer der kalk vil utfelle spesielle kationer. Svovelsyre brukes i syrekretsløp, spesielt i oksidflotasjon med sulfidisering.
Depressiva og aktivatorer finjusterer selektiviteten. Natriumcyanid eller sinksulfat tilsettes for å presse sfaleritt i kobber-sinkmalm, mens kobbersulfat kan aktivere sfaleritt i motsatt tilfelle. Natriumsulfitt eller svoveldioksid trykker ned pyritt i alkaliske kretsløp. Tabellen nedenfor viser typiske reagensområder i en konvensjonell kobbersulfidkrets.
| Reagenstype | Eksempel på reagenser | Hovedfunksjon | Typisk dosering |
|---|---|---|---|
| Samler | Xanthater, ditiofosfater | Gjør kobbermineraloverflater hydrofobe | 20–100 g/t |
| Skummer | MIBC, furuolje, alkoholblandinger | Stabiliser luftbobler og skumlag | 10–50 g/t |
| pH-modifikator | Kalk, natriumkarbonat, svovelsyre | Kontroller massens alkalitet, trykk ned pyritt | 500–3000 g/t |
| Deprimerende | Natriumcyanid, sinksulfat, natriumsulfitt | Hindre gang og svovelkis fra å flyte | 10–200 g/t |
| Aktivator | Kobbersulfat | Fremme flotasjon av aktiverte mineraler | 100–500 g/t |
Reagensoptimalisering er ikke en engangsprosjektering. Det må gjentas når malmblandingen endrer seg, når sesongen endrer vannkvalitet, eller når man møter uventet leire. Et veldrevet flotasjonsanlegg fører en reagenslogg og en daglig gjennomgang av dosering kontra analyseresultater.
Kjerneutstyr i et kobberflotasjonsanlegg
Utstyrslinjen bestemmer direkte hvor godt de kjemiske og fysiske trinnene i flotasjonen utføres. Malings-, blande-, flotasjons- og avvanningsutstyr må samsvare med både malmens egenskaper og den planlagte produksjonskapasiteten. Bruk av overdimensjonert utstyr øker kapitalkostnadene; bruk av underdimensjonert utstyr skaper gjenvinningstap som er vanskelig å eliminere senere.
Slipeutstyr
Kulemøllen av våtgitter er den standard primære slipemaskinen i kobberkonsentratorer. Den maler et knust fôr på ca. 10–15 mm ned til et flotasjonsfôr på 60–75 % som passerer 200 mesh i ett eller to trinn. Gitteret ved utslippsenden kontrollerer massenivået inne i møllen og reduserer overmaling. For et kobberanlegg er overmaling en skjult fiende fordi det resulterende slimet forbruker reagenser og reduserer flotasjonsselektiviteten.
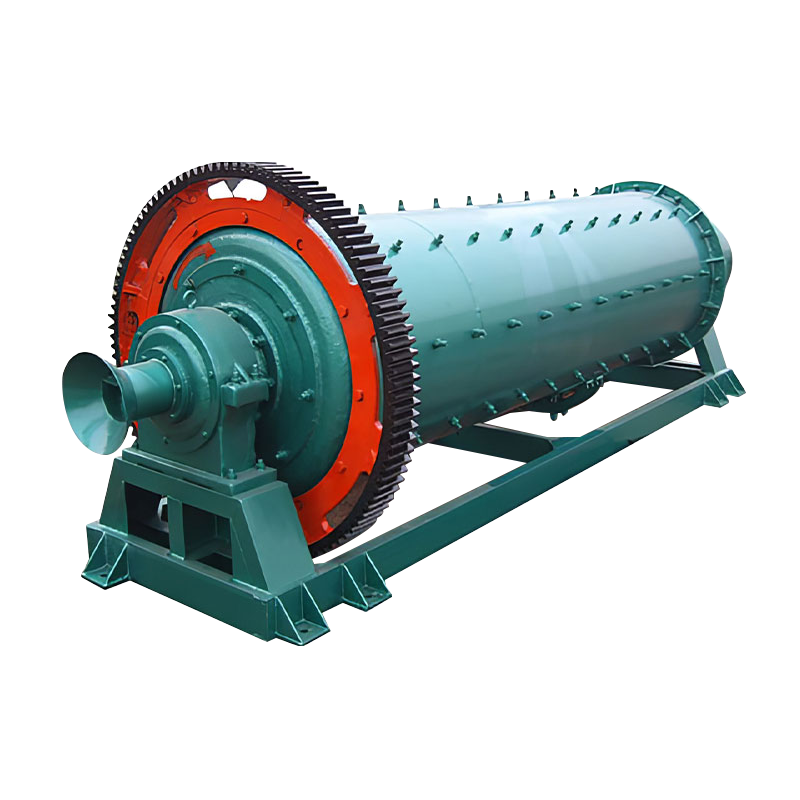
Våtsliping foretrekkes fremfor tørrsliping fordi det eliminerer støv, reduserer risikoen for oksidasjon av nylig frigjorte kobberoverflater og forbereder en slurry direkte for flotasjon. Kulemøllen drives vanligvis i en lukket krets med en spiralklassifiserer eller hydrosyklon. Ettermontering av en eksisterende mølle med en mer effektiv foringsdesign eller en variabel hastighet er en kostnadseffektiv måte å få kapasitet på uten å kjøpe en komplett ny mølle.
Blande- og kondisjoneringsutstyr
Konditioneringsstadiet er ofte undervurdert i anleggsdesign, men det er der reagens-mineralkontakt faktisk oppstår. En stor blandetank, også kjent som en kondisjoneringstank, gir energien og oppholdstiden som trengs for oppsamleradsorpsjon og skumdistribusjon. Ved kobberflotasjon holder kondisjoneringstanken massen i to til ti minutter før massen kommer inn i den første flotasjonscellen. Løpehjulet må være kraftig nok til å suspendere grove partikler, men skånsomt nok til ikke å skjære luften som naturlig er med i slurryen.
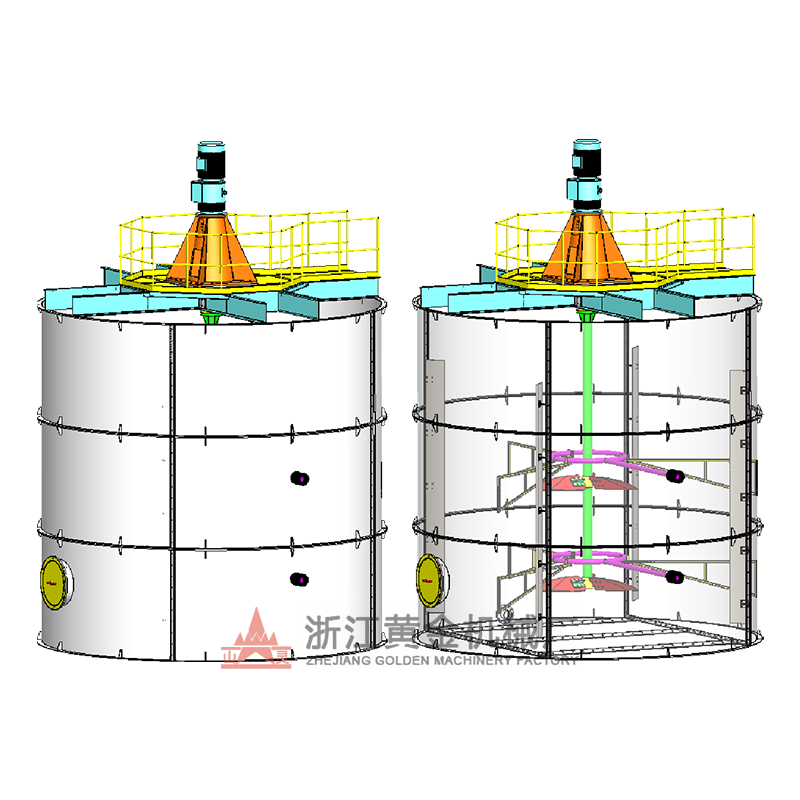
For planter som trenger å tilberede reagenser separat, brukes en reagensblandetank for å løse opp og fortynne oppsamlere og skummere til ønsket konsentrasjon før de mates inn i massen. Høykonsentrasjons blandetanker brukes også i utvaskingskretser og til spesielle bruksområder som klargjøring av flotasjonsavgangsmasser for tilbakefylling. Blandingsintensiteten, tankvolumet og impellerdesignet må dimensjoneres sammen slik at oppholdstidsfordelingen samsvarer med malmens flotasjonskinetikk.
Flotasjonsmaskiner
Mekaniske flotasjonsmaskiner er kjernen i enhver kobberkonsentrator. De består av en tank, en impeller/statormekanisme og et lufttilførselssystem. Løftehjulet skaper et resirkulasjonsmønster inne i tanken, og holder faste stoffer suspendert mens lufttilførselen spres til fine bobler. Skummet som dannes på overflaten fjernes med skraper eller ved naturlig overløp til et vaskeri.
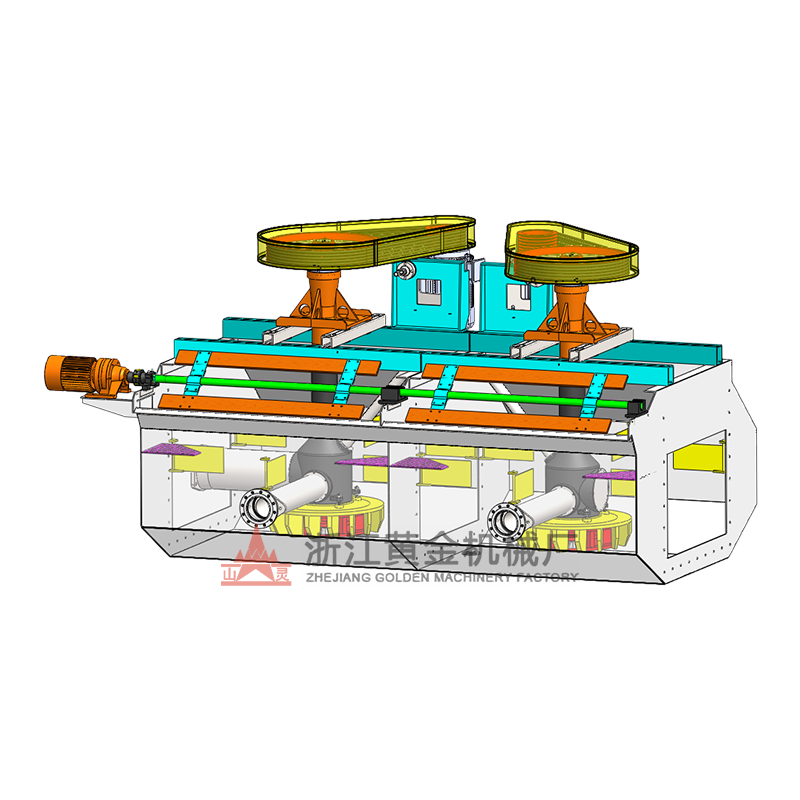
Ulike tankgeometrier og impellerstiler er egnet for forskjellige oppgaver. Flytemaskinen av BF-typen er et populært valg for grov- og rensekretser for kobber på grunn av dens selvventilerende mekanisme og grunne tankdesign. XCF/KYF-typen er en tvangsluftmaskin som brukes når det er behov for høy luftstrøm for storskala produksjon, spesielt i et anlegg med flere store flotasjonslinjer. JJF-typen, med sin høykapasitetsdesign, velges ofte for sluttrengjøringstrinnet der begrenset skumvolum er nødvendig, men selektiviteten er kritisk. CLF-typen er designet for grovpartikkelflotasjon, noe som gjør den nyttig for malmer der kobbermineralet er grovkornet og må utvinnes uten overdreven maling.
Flotasjonscellestørrelsen har økt betydelig de siste to tiårene. Et moderne kobberverk kan bruke 100 m³ eller 200 m³ celler i den grovere kretsen. Større celler reduserer antall enheter, forenkler instrumentering og reduserer energiforbruket per tonn malm. Men større celler er også mindre tilgivende for dårlig skumkontroll, og de krever godt utformede dartventiler og nivåkontrollsystemer. Valget mellom selv- og tvangsluftmaskiner er basert på malmfôrkonsistensen og graden av kontroll som anlegget ønsker å opprettholde.
Bortsett fra flotasjonsutstyr trenger et kobberanlegg også klassifiserings-, fortyknings- og pumpeutstyr. Klassifisereren sikrer en stabil, fin tilførsel til flotasjon, mens fortykningsmidlet kontrollerer både kraftfôr og avgangsvannbalanse. Den rolle for flotasjonsgruveutstyr i moderne hydrometallurgi går utover enkel separasjon; det inkluderer å gi en konsistent matestrøm som nedstrøms utlutningskretser er avhengige av for stabil utvinning.
Nøkkelparametere i flotasjonsoptimalisering
Design bestemmer hva et flotasjonsanlegg er i stand til; operasjonen bestemmer hva den faktisk oppnår. Driftsparametrene som dekkes i denne delen kontrollerer de metallurgiske resultatene på daglig basis. For en ingeniør eller en kjøper som vurderer et kobberflotasjonsprosjekt, er det å kjenne disse parameterne den raskeste måten å bedømme om en foreslått prosess er rimelig.
Slipefinhet
Slipefinhet måles som prosentandelen av materiale som passerer 200 mesh. Hvis malmen males for grovt, forblir noen kobbermineralpartikler låst med gang og kan ikke flyte. Hvis det males for fint, forbruker det store overflatearealet som skapes reagenser og de fine partiklene føres inn i skummet mekanisk, og fortynner konsentratet. En typisk porfyrkobbermalm flyter best ved 60–70 % som passerer 200 mesh, men en høykvalitets åremalm kan kreve at 75–80 % passerer 200 mesh for tilstrekkelig frigjøring. En kurve som viser forholdet mellom finhet og restitusjon har vanligvis en klar topp; å finne den toppen er den første oppgaven i et prosessoptimaliseringsprogram.
Figur 1. Kobbergjenvinning har en tendens til å stige med malingsfinheten, og faller deretter ettersom overmaling produserer slim og reagensforbruket øker.
Massetetthet
Fast-til-væske-forholdet i flotasjonsfôret holdes vanligvis på 30–45 vektprosent tørrstoff. En tettere masse bærer mer kobbermineral per volumenhet, noe som øker retensjonstidseffektiviteten, men øker også risikoen for viskositetseffekter og dårlig bobletransport. En tynnere masse gir bedre selektivitet og skumkvalitet, men lavere gjennomstrømning for samme cellevolum. I praksis opererer grovere kretsløp med høyere tetthet, mens renere kretser fortynnes til 30–40 % faststoff for å maksimere karakteren.
pH og kalktilsetning
Kalk er den vanligste pH-modifikatoren i kobberkretser. Mål-pH i groveren er vanligvis mellom 9,5 og 11,5, hvor pyritt er redusert og kobbermineraler fortsatt flyter effektivt. Tilstedeværelsen av pyrrhotitt eller annen syrekrevende ganggas endrer kalkbehovet, så pH-kontrollsløyfen må være tett og responsiv. Et godt instrumentert anlegg bruker en nettbasert pH-analysator på tilførselen til balsameren og en kontrollventil på kalklinjen for å holde settpunktet innenfor ±0,2 pH-enheter.
Luftstrøm og impellerhastighet
Luftehastigheten styrer antall og størrelse på bobler i flotasjonscellen. For lite luft reduserer den overfladiske bobleoverflaten og reduserer utvinningen; for mye luft forårsaker en nedadgående strømning som fører partikler tilbake til bunnen og kan rive skummet flatt. For en selvluftet maskin styrer impellerhastigheten direkte mengden luft som trekkes inn. For en tvangsluftmaskin reguleres vifteeffekten separat. En typisk grovere kobberkrets bruker en luftstrøm på 0,8–1,5 m³/m²/min, avhengig av cellebelastningen.
Skumdybde og skrapehastighet
Å opprettholde et stabilt skumlag er avgjørende for å produsere et rent konsentrat. Et dypere skum (300–600 mm) gir mer drenering av medført gang og gir en høyere karakter, mens et grunnere skum øker utvinningen, men senker graden. Skrapehastighet styrer hastigheten som skum fjernes med; hvis skraper løper for fort, drar de gangbelastet skum inn i vasken; hvis de går for sakte, kan skummet falle sammen og gå tilbake til fruktkjøttet.
Vanlige driftsproblemer og hvordan du fikser dem
Hvert kobberflotasjonsanlegg har dårlige dager, og årsakene er ikke alltid åpenbare. Veiledningen nedenfor kombinerer vanlige symptomer med deres typiske årsaker og korrigerende tiltak. Responstiden betyr noe; Å vente fire timer på en analyse for å bekrefte et problem kan koste mer enn å endre reagensdoseringen i sanntid basert på skumobservasjon.
Lav kobbergjenvinning
Årsaker
Utilstrekkelig samler; oversliping; slimbelegg på mineraloverflater; skum for grunt.
Handlinger
Øk oppsamlerdosen trinnvis; redusere møllehastigheten; tilsett dispergeringsmiddel; juster skumnivå og luftstrøm.
Lav konsentratgrad
Årsaker
Pyritt aktivering; overdreven skummer; høy medført ganggue; utilstrekkelige rengjøringstrinn.
Handlinger
Øk pH med kalk; reduser doseringen av skummer; reduser skrapehastigheten; legg til et rensetrinn eller fortynnet rensefôr.
Skummet er for stabilt eller sprøtt
Årsaker
Skummertype og dosering stemmer ikke overens med vannkjemi; endringer i vannhardhet; leireinnhold i fôr.
Handlinger
Bytt til en mer selektiv skummer; justere doseringen; bruk en defoamer når overdreven; overvåke prosessvannkvaliteten.
Sandsetning i flotasjonsceller
Årsaker
Impellerhastighet for lav; fruktkjøtt for tykt; stor partikkelstørrelse; slitt stator eller impeller.
Handlinger
Øk impellerhastigheten; redusere fôretettheten; sjekk kuttstørrelse for klassifisering; inspiser impeller og statorklaring.
Høy avgangsgrad
Årsaker
Frigjøringsproblem; utilstrekkelig oppholdstid; kortslutning; feil reagenspakke.
Handlinger
Undersøk malestørrelsen på nytt; sjekk cellearrangement for kanalisering; legg til en rensecelle; gjennomgå mineralogien til avgangsmassene.
Sjekkliste for anskaffelse av utstyr for en kobberflotasjonslinje
Å sette sammen en flytelinje for et nytt kobberprosjekt, en utvidelse av anlegget eller en komplett prosessmodernisering innebærer mye mer enn å publisere en liste over ønskede volumer og be om tilbud. Å kjøpe flyteutstyr er en beslutning om prosessytelse, driftskostnader og ettersalgsstøtte. En strukturert sjekkliste bidrar til å unngå de vanligste innkjøpsfeilene.
Bekreft malmtype og malestørrelse
Flotasjonsutstyret må være konkurransedyktig for den spesifikke malmen som anlegget skal behandle. En sulfidmalm som er malt til 65 % som passerer 200 mesh har andre krav til oppholdstid enn en malm som produserer en stor mengde primær slim. Be utstyrsleverandøren om å beregne nødvendig cellevolum basert på prosjektets flotasjonskinetikk, ikke bare på en omtrentlig tommelfingerregel. En plante som behandler en finkornet malm trenger større eller flere grovere celler enn en som behandler en grovkornet malm.
Vurder energi- og vedlikeholdskostnader
En flotasjonsmaskins strømforbruk avhenger av impellerdiameteren, rotorhastigheten og tankstørrelsen. Selvluftende maskiner er generelt enklere og billigere å betjene enn tvangsluftmaskiner, men tvangsluftmaskiner gir mer direkte luftkontroll, noe som forbedrer utvinningen under variable mateforhold. Sammenlign de totale eierkostnadene over minst syv år, inkludert kostnadene for utskifting av pumpehjul og stator, motorservice og instrumentkalibrering. Ikke velg den billigste maskinen kun på grunn av innkjøpsprisen.
Sjekk reservedeler og lokal støtte
Levering av reservedeler er ofte flaskehalsen som stopper et anlegg. Når du vurderer en maskin, spør produsenten om en anbefalt lagerliste og sammenlign lokal lagertilgjengelighet. Evnen til å levere impellere, statorer, pilventiler og nivåsensorer innen kort tid betyr mer enn noen ytelsesfunksjon når anlegget er nede.
Insister på en Site Test eller Pilot Trial
Hvis prosjektet er en ny malmforekomst eller en større prosessendring, insister på en flotasjonstest i pilotskala med den faktiske malmprøven. En enkel batchflotasjonstest på 1–2 kg malm er nyttig, men kan ikke vurdere skumoppførsel over en sammenhengende periode. Et pilotanlegg som går over flere dager på noen hundre kilo malm gir data om oppholdstid, skumstabilitet og utstyrsslitasje som ikke kan hentes fra en batchtest.
Bekreft leverandørens produksjonsevne
Kapabilitet handler om produksjonserfaring og ingeniørintegrasjon. En flotasjonsmaskin er en kraftig enhet som må operere kontinuerlig under slitende slurryforhold, med en designlevetid målt i tiår. Leverandørens historie med lignende prosjekter, deres evne til å overholde leveringsfrister, og kvaliteten på deres test- og produksjonsprosesser bør alle kontrolleres. Et fabrikkbesøk anbefales dersom prosjektskalaen rettferdiggjør innsatsen.
For kjøpere som forbereder et komplett kobberflotasjonsanlegg, inkluderer beslutningen ikke bare selve flotasjonscellen, men slipe-, blande- og avvanningsutstyret som utgjør hele produksjonskretsen. Å bestille en hel linje fra en enkelt fabrikk reduserer grensesnittrisikoen, forkorter idriftsettelsestiden og gjør ettersalgssamarbeidet mye enklere.
Ofte stilte spørsmål om kobberflotasjon
Hva er hovedformålet med kobberflotasjon?
Hensikten er å skille kobbermineraler fra gråberg slik at et relativt høyverdig konsentrat leveres til smelteverket. Det øker kobberinnholdet fra under 1 % i typisk sulfidmalm til omtrent 20–30 % i konsentrat, noe som gjør smelting økonomisk levedyktig og minimerer mengden avfall som transporteres bort fra gruvestedet.
Hvor lang tid tar kobberflotasjon?
Oppholdstiden til massen i en kobberflotasjonskrets er normalt 10–20 minutter, fordelt på grovere, rensende og renere celler. Kondisjoneringstiden før flotasjon er ekstra, vanligvis 2–10 minutter. Den totale tiden fra maling til ferdig konsentrat kan være flere timer, men selve den aktive flotasjonsperioden er kort.
Kan kobberoksidmalm behandles ved flotasjon?
Ja, men bare etter et sulfidiseringstrinn som danner en tynn sulfidfilm på oksidmineraloverflaten. Dette trinnet er følsomt og krever nøye kontroll av natriumsulfiddosen. Dersom oksidmalmen inneholder en høy andel av chrysocolla eller andre kobbersilikater, er direkte syreutlekking ofte et bedre alternativ enn flotasjon.
Hvorfor tilsettes kalk i kobberflotasjon?
Kalk tilsettes først og fremst for å heve og holde massens pH på et nivå der pyritt og andre jernsulfider reduseres. Kalk utfeller også noen tungmetallioner i prosessvann og bidrar til å opprettholde en klar separasjon mellom kobber- og jernsulfider. I de fleste kobbersulfidkretser er pH-målet mellom 9,5 og 11,5.
Hva er forskjellen mellom en grovere og en renere flotasjonscelle?
En grovere celle produserer det første konsentratet fra fôrslurryen og gjenvinner vanligvis hoveddelen av kobbermineralet. En renere celle flyter dette konsentratet på nytt for å fjerne medført gangg og heve den endelige karakteren. I et stort anlegg er grovere celler større og færre, mens renere celler er mindre og ordnet i ett til tre påfølgende rensetrinn.
Hvordan måles flotasjonsgjenvinning på stedet?
Utvinningen beregnes fra analysen av fôret, kraftfôret og avgangsmassene på et gitt skift eller dag, med formelen basert på vektfordelingen som balanserer de tre strømmene. Online røntgenanalysatorer gir nesten sanntidsanalyser med få minutters mellomrom, slik at operatører kan reagere raskt på en drift før det kumulative tapet blir betydelig.


